

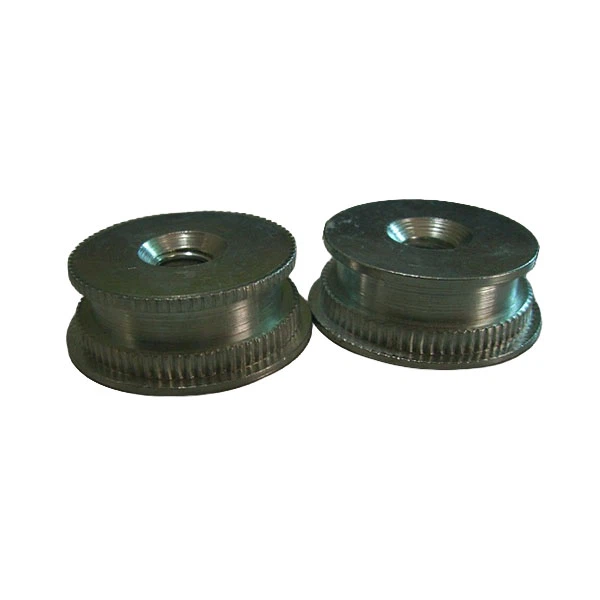
الأجزاء المخروطة هي مكونات يتم إنتاجها من خلال عملية الخراطة، وهي عملية تصنيع تقوم فيها أداة القطع بإزالة المواد من قطعة العمل الدوارة. باعتباري موردًا للأجزاء المحولة، لدي خبرة واسعة في هذا المجال وأفهم خصوصيات وعموميات هذه المكونات. في حين أن الأجزاء المحولة توفر العديد من المزايا، إلا أنها تأتي أيضًا مع بعض القيود. في هذه المدونة، سوف أتعمق في القيود المختلفة للأجزاء المحولة لتوفير فهم شامل للعملاء المحتملين.
التعقيد الهندسي
أحد القيود الأساسية للأجزاء المحولة هو تعقيدها الهندسي المحدود. تعتبر عملية الخراطة في الأساس عملية دورانية، مما يعني أن الأجزاء تقتصر عادةً على الميزات التي يمكن إنشاؤها عن طريق تدوير قطعة العمل مقابل أداة القطع. وهذا يحد من القدرة على إنتاج أجزاء ذات أشكال هندسية معقدة مثل التجاويف الداخلية العميقة أو الزوايا الحادة أو المقاطع العرضية غير الدائرية.
على سبيل المثال، إذا كان العميل يحتاج إلى جزء ذو شكل داخلي معقد لا يمكن الوصول إليه بواسطة أداة الخراطة، فقد تكون عمليات التصنيع البديلة مثل الطحن أو الصب أكثر ملاءمة. في حالةإدراج توصيل القناة مع شفة، في حين أن عملية الخراطة يمكن أن تخلق الشكل الأسطواني الأساسي وبعض الميزات البسيطة، إلا أن التفاصيل الأكثر تعقيدًا قد تشكل تحديات.
القيود المادية
اختيار المواد للأجزاء المحولة محدود أيضًا إلى حد ما. ليست كل المواد مناسبة لعملية الخراطة. قد يكون من الصعب تصنيع بعض المواد شديدة الصلابة، مثل بعض أنواع الفولاذ أو السيراميك ذات السبائك العالية، باستخدام طرق الخراطة التقليدية. يمكن أن تسبب هذه المواد تآكلًا مفرطًا لأدوات القطع، مما يؤدي إلى زيادة تكاليف الإنتاج وأوقات تصنيع أطول.
من ناحية أخرى، يمكن للمواد الناعمة جدًا أيضًا أن تسبب مشاكل. قد تتشوه المواد الناعمة مثل الرصاص أو بعض المواد البلاستيكية أثناء عملية الخراطة، مما يؤدي إلى سوء تشطيب السطح ودقة الأبعاد. على سبيل المثال، عند التصنيعوصلة الأنابيب الفولاذية، يجب دراسة صلابة الفولاذ وتكوينه بعناية لضمان إمكانية تدويره بفعالية.
الانتهاء من السطح والتسامح
يمكن أن يشكل تحقيق تشطيب سطحي عالي الجودة وتفاوتات صارمة تحديًا في عملية الخراطة. غالبًا ما يتأثر السطح النهائي للأجزاء المحولة بعوامل مثل سرعة القطع ومعدل التغذية وهندسة الأداة. حتى مع آلات الخراطة CNC المتقدمة، قد يكون من الصعب تحقيق أسطح ناعمة للغاية، خاصة على الأجزاء ذات القطر الكبير.
فيما يتعلق بالتفاوتات، في حين أن تكنولوجيا الخراطة الحديثة يمكن أن تحقق دقة عالية نسبيًا، إلا أنه لا تزال هناك قيود. تتطلب التفاوتات الصارمة تحكمًا أكثر دقة في عملية التصنيع، مما قد يؤدي إلى زيادة وقت الإنتاج والتكلفة. على سبيل المثال، في إنتاجتجهيزات الصحافة النحاسية للغاز، يعد الحفاظ على التفاوتات الصارمة أمرًا ضروريًا للتركيب والأداء المناسبين. ومع ذلك، قد يكون تحقيق هذه التفاوتات أمرًا صعبًا نظرًا لطبيعة عملية الخراطة.
حجم الإنتاج
تعتبر الأجزاء المخروطة بشكل عام أكثر ملاءمة للإنتاج المتوسط إلى العالي الحجم. يتطلب إعداد عملية الخراطة وقتًا وتكلفة كبيرين، بما في ذلك برمجة آلات CNC واختيار الأدوات وإعداد التركيبات. بالنسبة للإنتاج منخفض الحجم، يمكن أن تشكل تكاليف الإعداد نسبة كبيرة من إجمالي تكلفة الإنتاج، مما يجعلها أقل فعالية من حيث التكلفة.
بالإضافة إلى ذلك، فإن معدل إنتاج الأجزاء المخروطة محدود بسرعة عملية الخراطة. في حين أن آلات الخراطة CNC الحديثة يمكن أن تعمل بسرعات عالية، إلا أنه لا يزال هناك حد لمدى سرعة إنتاج الأجزاء. بالنسبة للإنتاج على نطاق واسع، قد تكون عمليات التصنيع الأخرى مثل القولبة بالحقن أو الختم أكثر كفاءة.
قيود الحجم
حجم الأجزاء المحولة مقيد أيضًا. يتم تحديد الحد الأقصى لحجم الجزء الذي يمكن تدويره من خلال سعة آلة الخراطة. آلات الخراطة كبيرة الحجم باهظة الثمن وتتطلب مساحة أرضية كبيرة. ونتيجة لذلك، قد لا يكون من الممكن إنتاج أجزاء كبيرة الحجم باستخدام عملية الخراطة.
وعلى العكس من ذلك، يمكن للأجزاء الصغيرة جدًا أن تشكل تحديات أيضًا. تتميز أدوات القطع المستخدمة في الخراطة بالحجم الأدنى، وقد يكون من الصعب تصنيع ميزات صغيرة جدًا بدقة عالية. وهذا يمكن أن يحد من تطبيق الأجزاء المحولة في الصناعات التي تتطلب التصغير.
مرونة التصميم
إن تصميم الأجزاء المحولة مقيد إلى حد ما بطبيعة عملية الخراطة. يحتاج المصممون إلى مراعاة القيود المفروضة على عملية الخراطة عند إنشاء تصميمات الأجزاء. على سبيل المثال، قد تتطلب ميزات مثل القطع السفلية أو الخيوط الداخلية التي يصعب الوصول إليها بواسطة أداة الخراطة عمليات تصنيع إضافية أو طرق تصنيع بديلة.
يمكن أن يكون هذا النقص في مرونة التصميم عائقًا، خاصة في الصناعات التي تتطلب تصميمات مبتكرة ومعقدة. قد يحتاج العملاء إلى التنازل عن متطلبات التصميم الخاصة بهم لضمان إمكانية إنتاج الأجزاء باستخدام عملية الخراطة.

اعتبارات التكلفة
كما ذكرنا سابقًا، يمكن أن تكون تكاليف الإعداد لعمليات الخراطة مرتفعة، خاصة بالنسبة للإنتاج منخفض الحجم. بالإضافة إلى ذلك، فإن تكلفة أدوات القطع وتآكل الأدوات والصيانة يمكن أن تساهم أيضًا في تكلفة الإنتاج الإجمالية. بالنسبة لبعض التطبيقات، قد تكون تكلفة إنتاج الأجزاء المحولة أعلى مقارنة بعمليات التصنيع الأخرى.
ومع ذلك، من المهم ملاحظة أن فعالية التكلفة للأجزاء المحولة تعتمد على عوامل مختلفة، بما في ذلك تعقيد الجزء والمواد وحجم الإنتاج. في بعض الحالات، قد تبرر الدقة العالية والجودة العالية للأجزاء المحولة التكلفة الأعلى.
خاتمة
على الرغم من هذه القيود، لا تزال الأجزاء المحولة تلعب دورًا حاسمًا في العديد من الصناعات. إنها توفر دقة عالية، وتشطيب جيد للسطح، والقدرة على إنتاج أجزاء بدرجة عالية من التكرار. باعتباري مورد قطع غيار، فأنا ملتزم بالعمل مع العملاء لفهم متطلباتهم المحددة وإيجاد أفضل الحلول.
إذا كنت تفكر في استخدام الأجزاء المحولة لمشروعك، فأنا أشجعك على الاتصال بنا لإجراء مناقشة تفصيلية. يمكننا مساعدتك في تقييم ما إذا كانت الأجزاء المحولة هي الخيار الصحيح لتطبيقك، مع مراعاة القيود والمزايا. يمكن لفريق الخبراء لدينا تقديم رؤى وإرشادات قيمة لضمان حصولك على أفضل قطع الغيار ذات الجودة وبأسعار تنافسية.
مراجع
- "هندسة وتكنولوجيا التصنيع" بقلم سيروب كالباكجيان وستيفن ر. شميد
- "دليل الخراطة باستخدام الحاسب الآلي" بقلم مارك ألبرت